Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.


23 Sep 2026, Posted by MCH
ASA/ABS plader: Co-ekstruderet vejrbestandigt materiale til holdbare udendørs applikationer
Et hvidt skilt eller et maskindæksel, der ser korrekt ud den dag, det afsendes og bliver kridt-lyserødt efter to somre, er næsten aldrig en støbningsfejl. Underlaget blev fastgjort på tilbudsstadiet, og standard ABS kan ikke holde farve udendørs uden hjælp.
ASA/ABS-plade er det materiale, de fleste konvertere rækker efter på det tidspunkt. Det koster mere end almindeligt ABS-ark og mindre end et solidt ASA- eller PMMA-ark af samme tykkelse, og det bevarer slagadfærden og de fremstillingsvaner, som ABS-processorer allerede kører hver dag.
Arbejdsdefinition. ASA/ABS-plade er en koekstruderet termoplastisk plade fremstillet af en ABS-kerne med et tyndt ASA (acrylonitrilstyrenacrylat) hættelag smeltet til en eller begge sider under ekstrudering. Hætten bærer farven og UV-bestandigheden; kernen bærer tykkelsen, stivheden og omkostningerne.
Hvad et ASA/ABS-ark egentlig er
ASA/ABS-plade er et produkt i to materialer, ikke en blanding, og den skelnen afgør, hvordan et panel opfører sig efter fem somre på et tag.
Kernen er ABS, hvis sejhed kommer fra butadiengummi. Butadien indeholder umættede dobbeltbindinger, og ultraviolet lys plus ilt angriber disse bindinger direkte, hvilket er grunden til, at ubeskyttet ABS-kridt, mat og gult. Hætten erstatter butadien med akrylestergummi, en mættet rygrad, der modstår samme angreb uden maling, film eller klarlak.
Begge polymerer føres ind i en matrice og bindes, mens de stadig er smeltede, så der er ingen klæbende linje og ingen filmkant at løfte. Hætte og kerne udvider sig og trækker sig sammen gennem termoformning og gennem den daglige termiske cykling af et udendørs kabinet.
Tre måder, leverandører leverer ASA-beskyttelse på
- Coekstruderet hætte. Omtrent 0,2 til 0,8 mm ASA pr. flade, smeltet sammen i matricen. Forudsigelig vejrlig, ingen delamineringsrisiko, og den overlever dybe træk.
- ASA/ABS legering. Ensartet gennem hele tykkelsen og normalt billigere, men UV-ydelse afhænger af, hvor jævnt ASA-fasen sidder på overfladen. Fræsning eller slibning af et frisk ansigt fjerner beskyttelsen.
- Lamineret film. En ASA- eller PVDF-film bundet til en ABS-kerne. Høj glans, god vejrbestandighed, men kanter kan løfte sig og luft kan blive fanget under formning.
Hætten er produktet. Hvis et tilbud siger ASA/ABS, men ikke kan nævne hættens tykkelse i millimeter og angive, om hætten sidder på en side eller to, køber du en ukendt. Sæt nummeret på tegningen og på indkøbsordren.
Pladeproducenter, der kører dedikerede coekstruderingslinjer, udgiver normalt hættens tykkelse og vejrpåvirkning sammen, så du kan sammenligne kvaliteter uden at gætte. Denne tekniske note vedr coekstruderet ASA/ABS lager til termoformede udendørs dele viser, hvordan denne information normalt præsenteres.
Hvorfor ASA-hætten sætter den udendørs levetid
Udendørs levetid for et ASA/ABS panel bestemmes af hættelaget, ikke af pladetykkelsen. Et 1,5 mm ark med en 0,6 mm hætte vil overleve en 4 mm plade med en 0,15 mm hætte hver gang.
Farveskift under 3 dE efter ca. 2.000 timers accelereret forvitring Typisk coekstruderet ASA/ABS-resultat, mod 10 dE eller mere for ubeskyttet ABS i samme eksponering
Kridt er det synlige symptom, der kommer først. Overfladeharpiksen nedbrydes til et blegt pulver, der fanger snavs og ikke kan poleres tilbage, og glanstab kan måles i god tid før farven bevæger sig.
Hætten fungerer også som et UV-filter. Energi, der ellers ville nå ABS-kernen, absorberes i de første få tiendedele millimeter, så kernen holder slagstyrken langt længere end ubeskyttet ABS af samme tykkelse. Den virkelige svaghed er mekanisk snarere end kemisk: Skrab gennem hætten med en gaffeltruck, og nedbrydningen starter i den ridse og spredes derefter sidelæns.
| Arktype | UV- og farvestabilitet | Slagstyrke | Termoformning | Relativ omkostning |
| Almindelig ABS | Dårlig udendørs, kridt og gul | Høj | Fremragende | Laveste |
| Coekstruderet ASA/ABS | Meget god, farveskift typisk under 3 dE | Høj | Fremragende | Moderat |
| PC/ABS med UV-pakke | Rimelig til god, synlig forskydning ved lang eksponering | Meget høj | Godt, kræver tørring | Moderat to high |
| PMMA akryl | Fremragende | Lav, skør under stød | Begrænset | Moderat |
Specifikationer, der bestemmer pasform, pris og leveringstid
Fem tal styrer det meste af prisen, leveringstiden og risikoen på en ASA/ABS-pladeordre: samlet tykkelse, hættetykkelse, pladestørrelse, tykkelsestolerance og overfladetekstur.
1,0 til 12 mm Fælles tykkelsesområde
0,3 til 0,8 mm ASA-hætte pr
plus eller minus 0,1 til 0,3 mm Typisk tykkelsestolerance
op til 2.000 x 3.000 mm Fælles arkstørrelse
Farve, tykkelse, tekstur og snitstørrelse er alle specificeret pr. ordre, og halvfærdigt ASA/ABS-materiale er normalt udgangspunktet før enhver sekundær operation såsom formning, trykning eller fræsning.
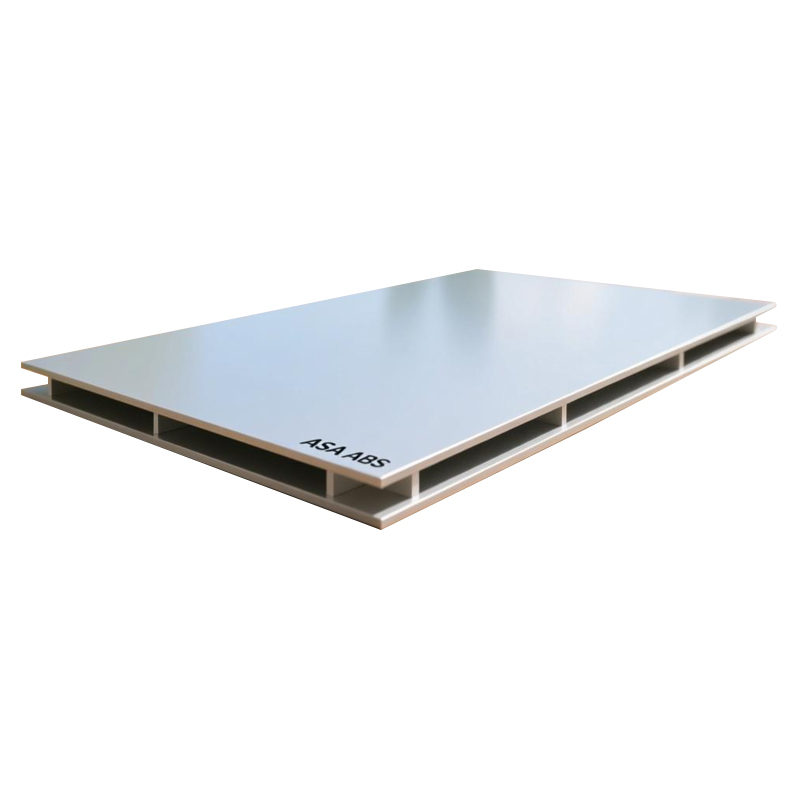
 ABS/ASA halvfærdige plader ASA/ABS halvfabrikata kombinerer fordelene ved ASA- og ABS-materialer og tilbyder enestående vejrbestandighed og mekanisk ydeevne. Overfladen er glat... Se produkt →
Hvad skal man skrive på tegningen
- Kaskettens tykkelse og hvilke flader der bærer den, herunder om indersiden har brug for beskyttelse.
- Farve matchet til en fysisk standard, aldrig til et skærmbillede eller et telefonbillede.
- Overfladetekstur, uanset om det er hårcelle, mat eller glans, plus retningen af ethvert korn.
- Tykkelsestolerance og fladhed, især for store paneler, der skal printes eller lamineres.
- Maskeringsfilm og interleaving, så arket ankommer til formningslinjen umærket.
Behandl hættens tykkelse som en specifikationslinje, ikke et marketingadjektiv. En 0,2 mm hætte og en 0,6 mm hætte er forskellige produkter, der sælges under samme navn, og de ældes med forskellige hastigheder.
| Tykkelse | Typisk del | Hvorfor denne rækkevidde |
| 1,0 til 2,0 mm | Skilteflader, lyskassepaneler, flad kant | Lav vægt, let at printe og skære |
| 2,0 til 3,0 mm | Udstyrsovertræk, campingvogn og trailerbeklædning, maskinværn | Balance mellem stivhed og formbarhed |
| 3,0 til 5,0 mm | Termoformede huse, sanitetspaneler, landbrugsdæksler | Dybe træk, der stadig efterlader brugbar vægtykkelse |
| 6,0 til 12 mm | Udendørs konstruktionspaneler og beklædning | Skruefastholdelse og panelstivhed |
Fremstilling: Formning, bearbejdning og sammenføjning
ASA/ABS ark termoforme på samme udstyr som ABS, med én forskel, der fanger folk ud: hætten er en tynd hud, og den tynder med arket, hvor end delen er trukket dybt.
Termoformning og vakuumformning
- Tør pladen i 2 til 4 timer ved 80 grader Celsius, hvis den har været opbevaret i fugtig luft.
- Opvarm pladens overflade til omkring 140 til 165 grader Celsius, målt på pladen, ikke ovnen.
- Hold trækforhold tæt på 1,5 til 1, hvor udseendet betyder noget, og tilføj generøse hjørneradier.
- Afkøl under 80 grader Celsius inde i formen, før den fjernes for at undgå vridning.
Bearbejdning, fræsning og sammenføjning
- Brug skarpt hårdmetalværktøj med høj spindelhastighed og moderat fremføring for at stoppe hætten med at udtvære.
- Undgå kraftig slibning på udsatte flader, hvilket fjerner det beskyttende lag.
- Opløsningsmiddel- og ultralydssvejsning fungerer godt på ABS-baserede kerner.
- Klæbende limning kræver kun en let slid og en opløsningsmiddelserviet på kernesiden.
- Tør arket. To til fire timer ved 80 grader Celsius for lager opbevaret under fugtige forhold, og bring det derefter til formningsområdet.
- Opvarm til formningstemperatur. Arkoverflade 140 til 165 grader Celsius, kontrolleret med en kontaktsonde i stedet for ovnens indstillingspunkt.
- Form og hold. Påfør vakuum eller tryk, og hold derefter, mens overfladen afkøles nok til at tage værktøjets form.
- Afkøl i formen. Under 80 grader celsius før afformning, som kontrollerer vridning og print-through på hætten.
- Trim og afslut. CNC-trimning, kantpolering og enhver maskeringsfjernelse, idet hætten holdes på den udsatte flade.
Cap udtynding matematik. En 0,5 mm hætte strakt 30 procent opfører sig som en 0,35 mm hætte på det dybeste punkt af trækningen. På permanente udendørsdele skal du dimensionere hætten til den strakte tykkelse, ikke det flade lag.
Hvor ASA/ABS-ark tjener deres pris
ASA/ABS-plade betaler sig selv, uanset hvor en del vender mod sol og vejr, men behøver ikke den optiske klarhed fra akryl eller stivheden af et kompositpanel.
- Udendørs bygningselementer som beklædning, fasader, tagkantbeklædning og vinduesindfatninger.
- Udvendig trimning af campingvogne, autocampere og erhvervskøretøjer, hvor farven skal overleve årevis med vej og sol.
- Skiltning og lyskasse står over for, hvor et malet eller filmet panel skal omarbejdes.
- Landbrugs- og entreprenørudstyrsdæksler, der ser nedvaskning plus UV.
 ABS/ASA Udendørs Byggematerialer ASA/ABS udendørs byggematerialer er formuleret med avanceret teknologi, der kombinerer ASAs exceptionelle vejrbestandighed med den høje styrke af ABS, hvilket giver... Se produkt →
Samlede omkostninger visning. En malet ABS-del bærer maling, maskeringsarbejde, hærdetid, afvisningsprocenter og genmalingscyklusser. En umalet ASA/ABS del bærer ingen af disse. På et to kvadratmeter udvendigt panel koster malerruten ofte mere, end ASA-hættelaget nogensinde vil.
En praktisk udvælgelsestjekliste
Kør disse fem kontroller, før du godkender et ASA/ABS-tilbud, fordi hver enkelt har stoppet et projekt et sted.
- Hættetykkelse på skrift. Millimeter pr. flade, på tegningen og på overensstemmelsesattesten.
- Vejret prøve, ikke en leveret prøve. Et friskt panel fortæller dig intet om farvestabilitet.
- Tolerance afstemt med processen. Snæver tolerance på en dybtræksdel er spildte penge, løs tolerance på et fladtrykt panel er skrot.
- Fysisk farvestandard. En chip eller plak, ikke en digital fil gengivet på en ukalibreret skærm.
- Former prøve på det rigtige værktøj. Bekræft udtynding af hætten på det dybeste sted, før du frigiver ordren.
Bed om en prøve på 300 x 300 mm i den nøjagtige hættetykkelse, du har til hensigt at købe, form den på produktionsværktøjet, og lad et formet stykke stå udendørs i en hel sæson. Den enkelte test besvarer flere spørgsmål end nogen sammenligning af datablade.
Ofte stillede spørgsmål om ASA/ABS-ark
Er ASA/ABS det samme som ABS med et UV-additiv?
Nej. En UV-pakke bremser nedbrydningen inde i selve ABS'en, men butadien-rygraden forbliver det svage punkt, og tilsætningsstoffet forbruges over tid. ASA/ABS erstatter den sårbare polymer på overfladen, så beskyttelsen nedbryder ikke, som et tilsætningsstof gør.
Kan ASA/ABS-plade termoformes uden at revne?
Ja, og den kører på samme udstyr som ABS. Tør pladen i 2 til 4 timer ved 80 grader Celsius, hvis den har absorberet fugt, opvarm overfladen til 140 til 165 grader Celsius, og afkøl under 80 grader Celsius før afformningen. Skarpe hjørner og trækforhold over ca. 1,5 til 1 kræver ekstra radius.
Hvor tyk skal ASA-hætten være til en permanent udendørs del?
For permanent udvendig eksponering i stærk sol er 0,4 til 0,6 mm pr. eksponeret ansigt det sædvanlige arbejdsområde, målt efter formning. Hætter på 0,2 til 0,3 mm er almindelige på dele med kort levetid og på skraverede eller indendørs applikationer.
Trænger et ASA/ABS panel til maling eller klarlak?
Nej. Hætten er finishen. Maling tilføjer omkostninger, procestrin og et nyt fejlpunkt, og malingsvedhæftning på ASA kræver omhyggelig forberedelse. Undtagelsen er en farve, der slet ikke kan matches i ASA-harpiks, hvor en malet ABS-del alligevel kan være billigere.
En ASA/ABS-ordre lykkes eller mislykkes på én linje i tegningen. Tilpas hættens tykkelse til den reelle eksponering, tillad udtynding ved det dybeste træk, og resten af jobbet følger almindelig ABS-behandling. For det bredere udvalg af tekniske plastpladematerialer fremstillet af MCH Technology, se ingeniørplastpladeområdet .
Relaterede produkter
FÅ ET TILBUD
Copyright © Jiangsu Mingchanghe Technology Co., Ltd. All Rights Reserveret Producenter af ingeniørplastplader