Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.


03 Sep 2026, Posted by MCH
ASA/ABS plader: Co-ekstruderet, vejrbestandig materiale til termoformede udendørs dele
Spørg enhver, der har købt vakuumformede maskinemhætter, og historien gentager sig: Dele, der er dannet af almindelig ABS, ser skarpe ud ved levering, og tilbring derefter to eller tre somre i solen, hvor de bliver blege, kalkede og sprøde i kanterne. Plasten fejlede ikke mekanisk. Butadiengummiet inde i ABS kan ikke modstå ultraviolet lys, og den enkelte begrænsning er årsagen ASA/ABS ark eksisterer.
Det korte svar til købere: Form udendørsvendte dele fra en ASA/ABS coekstruderet plade, og reserver almindelig ABS til dele, der lever indendørs eller inde i kabinetter. ASA-hættelaget tager vejrpligten, mens ABS-kernen bevarer slagstyrken og formningsadfærden, som dit eksisterende værktøj allerede forventer. Afsnittene nedenfor forklarer, hvordan strukturen fungerer, hvad der skal specificeres, og hvor de ekstra omkostninger betaler sig selv.
Hvad er et ASA/ABS-ark egentlig
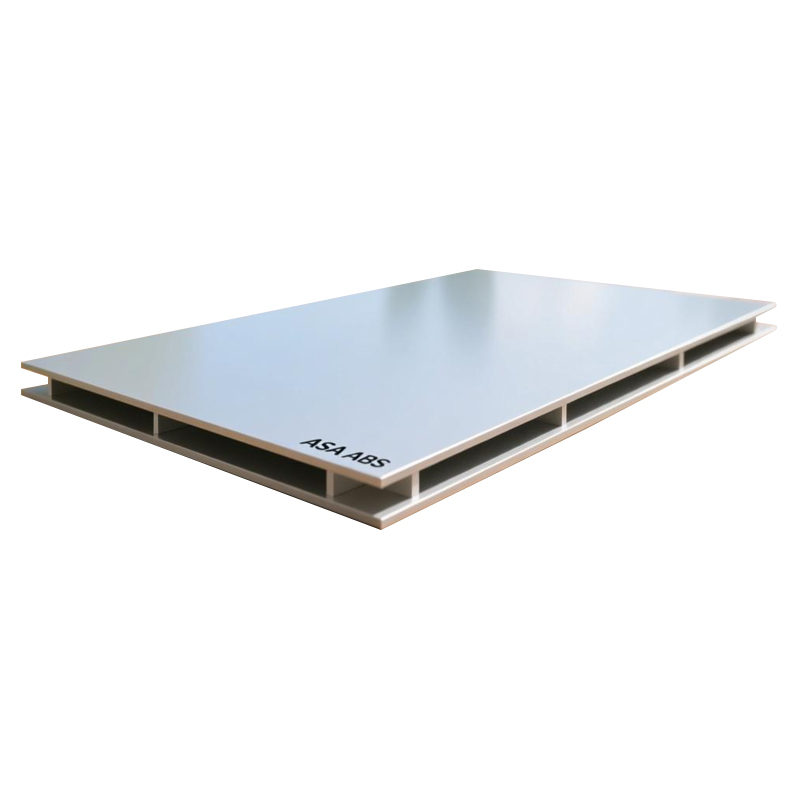
Et ASA/ABS-ark er et co-ekstruderet produkt, ikke en blandet forbindelse, der føres gennem matricen én gang. Ekstruderingslinjen føder to polymerer gennem en delt matrice på samme tid: en hud af ASA (acrylonitril styren acrylat) over en kerne af ABS. Enkeltsidede konstruktioner placerer ASA på den vejrvendte overflade; tosidede versioner, normalt skrevet som ASA/ABS/ASA, beskytter begge sider af den færdige del.
Kemigabet mellem de to lag er lille i navn og stort i udfald. Begge er styrener med en acrylonitrilfase for stivhed og en gummifase for sejhed. I ABS er det gummi butadien, og dets molekylære struktur er præcis, hvad UV-lys angriber. I ASA er gummifasen i stedet en akrylester. Skift gummiet, og overfladen holder op med at gulne og kridte under sollys.
Cap-and-Core Division of Labor
ASA-huden er tynd i forhold til kernen, ofte en lille brøkdel af den samlede tykkelse, men den bærer næsten alt forvitringsarbejdet. Fordi hætten er pigmenteret gennem sin fulde tykkelse, er farven integreret i overfladen i stedet for at sidde i en malingsfilm. En ridse kan afsløre en anden nuance nedenunder, men der er ingen maling, der flager af, som en sprøjtet finish gør.
ABS-kernen bidrager med de egenskaber, der gør pladen værd at forme: høj slagstyrke, god smeltestyrke til dybe vakuumtræk og formningstemperaturer tæt på standard ABS. I praksis betyder det, at eksisterende termoformningsværktøjer og varmeprofiler overføres med minimal omkvalificering.
ASA/ABS vs. Plain ABS og Solid ASA
Til de fleste indkøbsbeslutninger sidder tre kandidater på bordet: almindeligt ABS-ark, ASA/ABS coekstruderet ark og massivt ASA-ark. Hver har en forsvarlig plads. De almindelige fejl er at betale for vejrbestandighed, som en del aldrig har brug for, eller at springe det over for dele, der tydeligvis gør.
| Ejendom | Almindelig ABS plade | ASA/ABS coekstruderet plade | Solid ASA plade |
|---|---|---|---|
| Udendørs farve- og glansbevarelse | Dårlig; gule farver og kridt under UV | God på ansigter med hætte; hætten bærer vejrpligten | God gennem hele tykkelsen |
| Slagsejhed | Høj | Høj, driven by the ABS core | God, generelt hårdere og stivere end ABS |
| Termoformende adfærd | Nemt, bredt behandlingsvindue | Tæt på ABS; dybe tegninger og teksturdetaljer overføres godt | Formbar, men stivere, skal muligvis justeres |
| Relativ omkostning | Laveste | Midten; præmien dækker dæklaget | Højest at equivalent gauge |
| Bedste pasform | Indendørs huse, indvendige dele, emballage | Udendørs huse, køretøjets udvendige trim, skiltning | Svært udsatte dele kræver vejrbestandighed i fuld dybde |
Endnu en sammenligning betyder noget i praksis: ASA/ABS versus malet ABS. Maling tilføjer et procestrin, en fejltilstand i form af spåner og afskalning og ommalingslogistik over levetiden. En integreret ASA-hætte fjerner malerværkstedet fra ligningen for farvede udendørsdele, hvilket er grunden til, at mange automotive- og udendørsudstyrsprogrammer er flyttet denne vej.
Sådan specificeres et ASA/ABS-ark
Gauge, Cap Layer og Capped Faces
De fleste termoformede dele i denne familie falder mellem ca. 1,5 og 6 mm i samlet tykkelse, med tungere tykkelser forbeholdt strukturelle paneler. To spørgsmål hører hjemme i din RFQ fra starten: Hvor mange ansigter bærer ASA-hætten, og hvilken andel af den samlede tykkelse hætten repræsenterer. En del, der kun viser det ene ansigt til himlen, kan ofte købes enkeltkappet til en bedre pris, mens et dobbeltsidet skilt eller spapanel har brug for beskyttelse på begge sider.
Farve, glans og tekstur
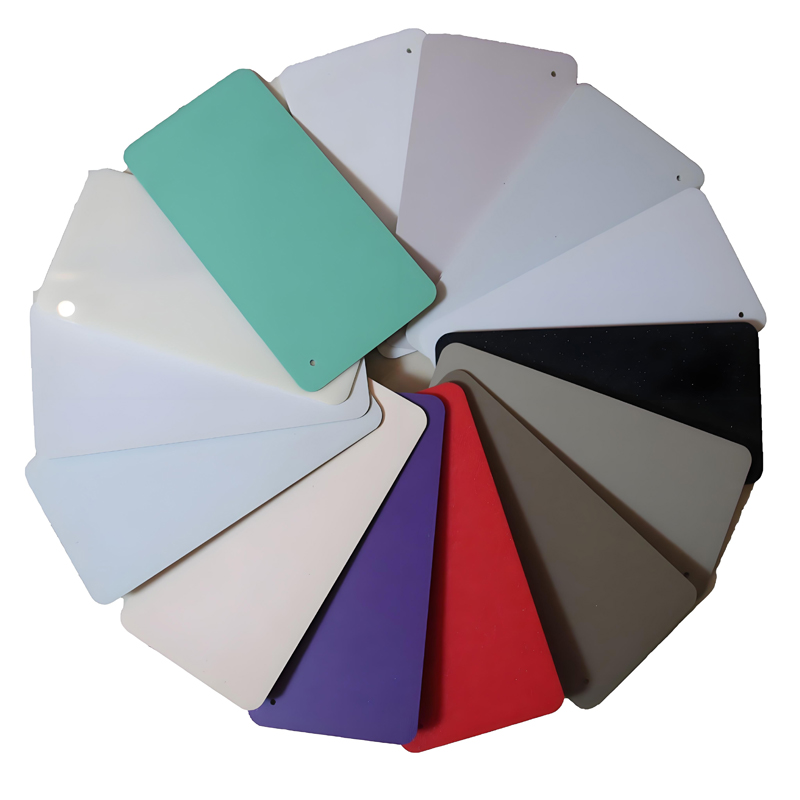
Fordi farven lever i cap-laget, er farvematchning en cap-layer-øvelse. Leverandører kan matche en målfarve og tilbyde glansniveauer fra højglans til fin-tekstureret mat; teksturerede overflader skjuler også værktøjsmærker og mindre skrammer på store dele. Bed om en underskrevet farveplade og opbevar den som acceptreference for hver batch.
Vejrdata, der er værd at bede om
"Værlig" betyder lidt uden tal. Spørg leverandøren om farveforskel (delta E) og glansretention efter en defineret accelereret eksponering, for eksempel xenon-buetest efter ISO 4892 eller UV-fluorescerende eksponering efter ASTM G154, og aftal eksponeringstimerne og beståelsestærsklerne før produktion. Det enkelte dokument forhindrer de fleste tvister om falmning efter levering.
Formning og efterbehandling på butiksgulvet
På gulvet opfører ASA/ABS sig som den ABS-kerne, den er bygget på. Den vakuumformeres og trykformes med den smeltestyrke, der er nødvendig for dybe træk, opfanger fine teksturdetaljer fra formen og trimmer rent. Klæbemidler og solventcementering udviklet til styren virker generelt, og maling eller dekorativ film kan stadig påføres, når et projekt kræver en speciel effekt.
To praktiske advarsler gælder. Bevar den beskyttende PE-maskeringsfilm på under formning og håndtering indtil den endelige montering, fordi en ridset hætte er den defekt, som dette materiale ikke kan skjule ved design. Og hvis delspecifikationen kræver flammehæmning, bekræft, at en FR-modificeret version er tilgængelig i samme konstruktion i stedet for at antage, at standardkarakteren vil bestå.
Hvor ASA-loftet betaler sig selv
Økonomien er enkel. ASA-hætten koster mere end bare ABS, og den tjener de penge overalt, hvor sollys når delen i årevis:
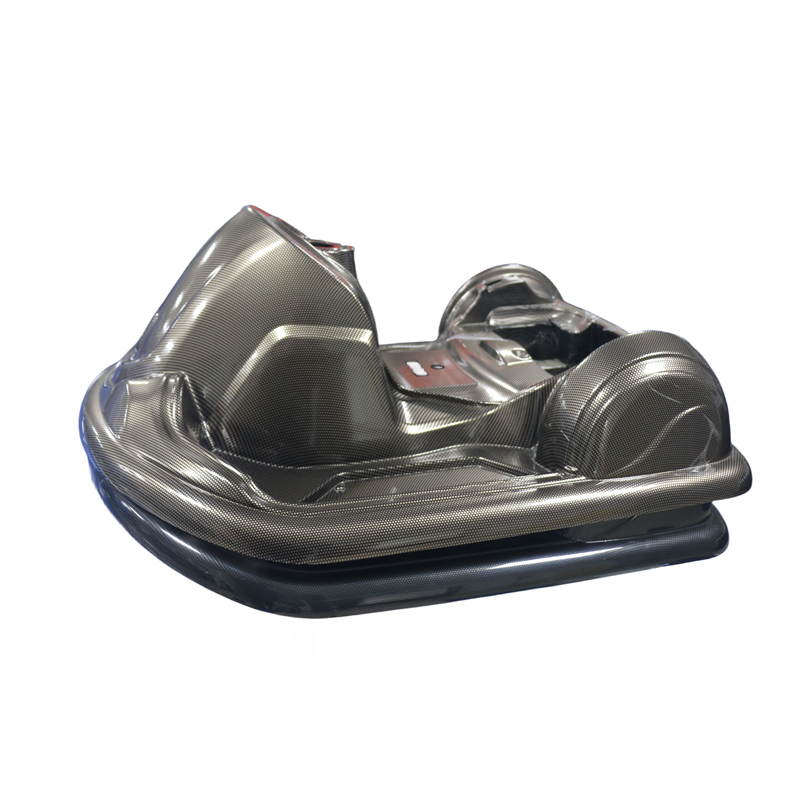
- Udvendig beklædning til biler og erhvervskøretøjer: spoilere, spejlhuse, gitteromkring, lastbilkarosserikomponenter, tagbokse.
- Udendørs kraftudstyr: plænetraktorhjelme, trimmer- og motorsavsskærme, generatorkabinetter.
- RV- og campingvognsdele: karrosseripaneler, hjulkasseafdækninger, tagmonterede udstyrshuse.
- Indkapslinger til tele-, el- og vandinfrastruktur, der sidder udendørs året rundt.
- Udendørs skilte og reklameudstillinger, have- og havemøbler, spapaneler og huse til landbrugsudstyr.
Indendørs dele retfærdiggør sjældent hætten: apparathuse inde i en bygning, indvendige beklædninger, materialehåndteringsbakker og indvendige komponenter til biler klarer sig alle fint på almindelig ABS. At tegne den linje tydeligt på styklistestadiet er, hvor besparelserne bor.
En købers tjekliste før bestilling
- Bekræft, hvor mange flader der er ASA-kappede og hættens andel af den samlede måler.
- Angiv målfarve og glans, og underskriv en farveplade før produktion.
- Anmod om delta E og glans-retention data fra accelereret forvitring, med aftalte timer og tærskler.
- Bekræft tolerancer for måler, fladhed og arkstørrelse, plus beskyttende maskering på hætter.
- Spørg tidligt om FR-kvaliteter, hvis specifikationen eller slutmarkedet kræver det.
- Aftal, hvordan batch-til-batch-farve vil blive kontrolleret ved gentagne ordrer af brugerdefinerede nuancer.
Valg af leverandør til ASA/ABS plader
Fordi ASA/ABS er et coekstruderet legeringsprodukt, betyder leverandørens formulering og linjekapacitet lige så meget som databladet. Jiangsu MCH Technology (MCH) bygger sit sortiment omkring ABS-familien: ABS, flammehæmmende ABS, PC/ABS, TPU/ABS og ASA/ABS plader sammen med HDPE, HIPS og PMMA. Virksomheden tilpasser farve, tykkelse, mønster og størrelse på tværs af tre produktionslinjer med eksport til Europa, Amerika, Sydøstasien og Mellemøsten. For en køber betyder den bredde på en praktisk måde: Når et program blander indendørs ABS-dele med udendørs ASA/ABS-dele, kan én leverandør holde farve og målelogik på tværs af begge.
Start samtalen med delen i stedet for materialets navn: hvor den bor, hvilke ansigter ser solen, målmålet, farve- og glansstandarden og de vejrtærskler, du vil acceptere. Med disse fem svar på bordet bliver et ASA/ABS-citat en specifikation i stedet for et gæt.
Relaterede produkter
FÅ ET TILBUD
Copyright © Jiangsu Mingchanghe Technology Co., Ltd. All Rights Reserveret Producenter af ingeniørplastplader